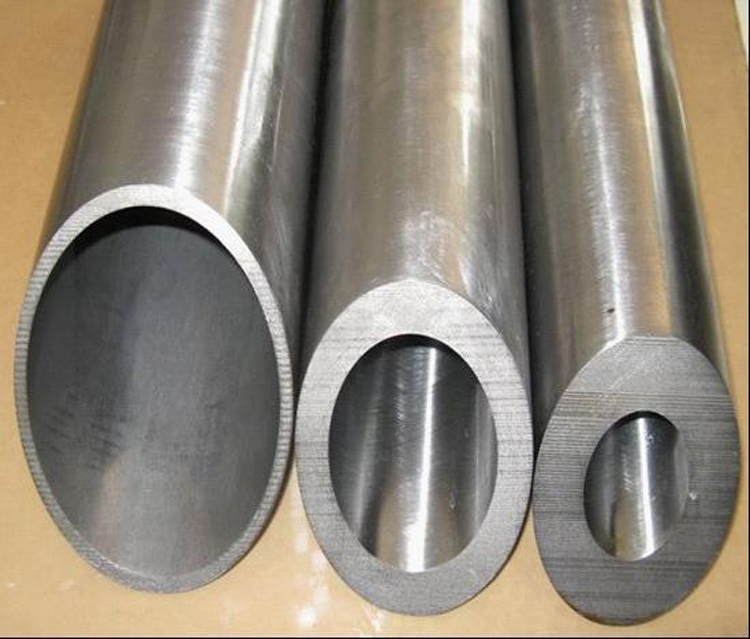
Wellenteile gehören zu den typischen Bauteilen, die häufig in Maschinen vorkommen. Sie dienen hauptsächlich der Unterstützung des Getriebes.
Wellenkomponenten übertragen Drehmoment und tragen Lasten. Wellenteile sind rotierende Bauteile, deren Länge größer als ihr Durchmesser ist. Sie bestehen im Allgemeinen aus der äußeren Zylinderfläche, der konischen Fläche, der Innenbohrung und dem Gewinde der konzentrischen Welle sowie der zugehörigen Stirnfläche. Je nach Form lassen sich Wellenteile in optische Wellen, Stufenwellen, Hohlwellen und Kurbelwellen unterteilen.
Wellen mit einem Längen-zu-Durchmesser-Verhältnis von weniger als 5 werden als kurze Wellen bezeichnet, solche mit einem Verhältnis von mehr als 20 als schlanke Wellen. Die meisten Wellen liegen dazwischen.
Die Welle wird von einem Lager gestützt, und der mit dem Lager in Einklang stehende Wellenabschnitt wird als Zapfen bezeichnet. Achszapfen sind der wichtigste Montageparameter für Wellen. Ihre Genauigkeit und Oberflächenqualität müssen in der Regel hoch sein. Ihre technischen Anforderungen werden üblicherweise anhand der Hauptfunktionen und Betriebsbedingungen der Welle formuliert und umfassen in der Regel folgende Punkte:
(1) Maßgenauigkeit. Zur Bestimmung der Wellenposition ist für den Lagerzapfen üblicherweise eine hohe Maßgenauigkeit (IT5 bis IT7) erforderlich. Im Allgemeinen ist die Maßgenauigkeit des Wellenzapfens für die Montage von Getriebeteilen relativ gering (IT6 bis IT9).
(2) Geometrische Formgenauigkeit Die geometrische Formgenauigkeit von Wellenteilen bezieht sich hauptsächlich auf die Rundheit, Zylindrizität usw. von Zapfen, Außenkegel, Morse-Kegelbohrung usw. Im Allgemeinen sollte die Toleranz innerhalb des Maßtoleranzbereichs liegen. Für die inneren und äußeren Rundflächen mit höheren Präzisionsanforderungen ist die zulässige Abweichung in der Zeichnung anzugeben.
(3) Gegenseitige Positionsgenauigkeit Die Anforderungen an die Positionsgenauigkeit von Wellenteilen werden hauptsächlich durch die Position und Funktion der Welle in der Maschine bestimmt. Im Allgemeinen muss die Koaxialität der Wellenzapfen der montierten Getriebeteile zum Stützwellenzapfen gewährleistet sein, da sonst die Übertragungsgenauigkeit der Getriebeteile (Zahnräder usw.) beeinträchtigt und Geräusche verursacht werden. Bei normalen Präzisionswellen beträgt der Rundlauf des zusammenpassenden Wellenabschnitts zum Stützzapfen üblicherweise 0,01–0,03 mm, bei hochpräzisen Wellen (z. B. Hauptwellen) üblicherweise 0,001–0,005 mm.
(4) Oberflächenrauheit Im Allgemeinen beträgt die Oberflächenrauheit des Wellendurchmessers, der auf den Getriebeteil abgestimmt ist, Ra 2,5 bis 0,63 μm, und die Oberflächenrauheit des Stützwellendurchmessers, der auf das Lager abgestimmt ist, beträgt Ra 0,63 bis 0,16 μm.
Rohlinge und Materialien für gefaltete Wellenteile
(1) Wellenrohlinge Wellenrohlinge können je nach Anwendungsanforderungen, Fertigungsart, Anlagenbedingungen und Konstruktion als Rohlinge, Schmiedeteile oder in anderen Rohlingsformen ausgewählt werden. Bei Wellen mit geringem Außendurchmesserunterschied werden in der Regel Stangenmaterialien verwendet; bei Stufenwellen oder wichtigen Wellen mit großem Außendurchmesser kommen häufig Schmiedeteile zum Einsatz, was Material spart, den Bearbeitungsaufwand reduziert und die mechanischen Eigenschaften verbessert.
Je nach Produktionsumfang gibt es zwei Arten von Rohlingsschmiedeverfahren: Freiformschmieden und Gesenkschmieden. Freiformschmieden wird hauptsächlich für die Klein- und Mittelserienfertigung eingesetzt, Gesenkschmieden hingegen für die Massenproduktion.
(2) Werkstoff der Wellenteile Für die Wellenteile sollten je nach Betriebsbedingungen und Nutzungsanforderungen unterschiedliche Werkstoffe ausgewählt und unterschiedliche Wärmebehandlungsverfahren (wie z. B. Härten und Anlassen, Normalisieren, Abschrecken usw.) angewendet werden, um eine bestimmte Festigkeit, Zähigkeit und Abriebfestigkeit zu erreichen.
45er Stahl ist ein gängiger Werkstoff für Wellenteile. Er ist kostengünstig und bietet nach dem Härten und Anlassen (oder Normalisieren) bessere Zerspanungseigenschaften sowie verbesserte mechanische Eigenschaften wie höhere Festigkeit und Zähigkeit. Die Oberflächenhärte kann nach dem Härten bis zu 45–52 HRC betragen.
Legierter Baustahl wie 40Cr eignet sich für Wellenteile mit mittleren Präzisionsanforderungen und hohen Drehzahlen. Nach dem Härten und Anlassen weist dieser Stahl verbesserte mechanische Eigenschaften auf.
Wälzlagerstahl GCr15 und Federstahl 65Mn erreichen nach dem Härten und Anlassen sowie der Oberflächen-Hochfrequenzhärtung eine Oberflächenhärte von 50-58 HRC und weisen eine hohe Dauerfestigkeit und gute Verschleißfestigkeit auf, wodurch sie zur Herstellung von hochpräzisen Wellen verwendet werden können.
Die Hauptwelle von Präzisionswerkzeugmaschinen (z. B. die Schleifscheibenwelle einer Schleifmaschine, die Spindel einer Koordinatenbohrmaschine) kann aus nitriertem Stahl 38CrMoAIA gefertigt werden. Nach dem Härten, Anlassen und Oberflächennitrieren weist dieser Stahl nicht nur eine hohe Oberflächenhärte auf, sondern behält auch einen weichen Kern, wodurch er eine gute Schlagzähigkeit und Zähigkeit besitzt. Im Vergleich zu einsatzgehärtetem Stahl zeichnet er sich durch geringe Wärmebehandlungsverformung und höhere Härte aus.
Stahl Nr. 45 findet breite Anwendung im Maschinenbau und zeichnet sich durch sehr gute mechanische Eigenschaften aus. Da es sich jedoch um einen mittelgekohlten Stahl handelt, ist sein Härteverhalten nicht optimal. Stahl Nr. 45 lässt sich auf HRC 42–46 abschrecken. Um die gewünschte Oberflächenhärte und die überlegenen mechanischen Eigenschaften von Stahl Nr. 45 zu erzielen, wird die Oberfläche des Stahls häufig abgeschreckt (Hochfrequenz- oder Direktabschreckung).
Hinweis: Stahl Nr. 45 mit einem Durchmesser von 8–12 mm neigt beim Abschrecken zu Rissen, was ein komplexeres Problem darstellt. Zur Vermeidung von Rissen werden derzeit die Probe während des Abschreckens schnell in Wasser bewegt oder mit Öl gekühlt.
Nationale chinesische Marke Nr. 45, UNS-Standard Nr. GB 699-88
Chemische Zusammensetzung (%) 0,42–0,50 C, 0,17–0,37 Si, 0,50–0,80 Mn, 0,035 P, 0,035 S, 0,25 Ni, 0,25 Cr, 0,25 Cu
Formblock, Knüppel, Stange, Rohr, Platte, Band im Zustand ohne Wärmebehandlung, Glühen, Normalisieren, Hochtemperaturvergütung
Zugfestigkeit 600 MPa, Streckgrenze 355 MPa, Bruchdehnung 16 %
Faltung im Bereich der Formenreparatur
Das Modell für das Formschweißzusatzmaterial für Stahl Nr. 45 ist: CMC-E45
Es handelt sich um den einzigen Schweißdraht für mittelharten Stahl mit guten Verbindungseigenschaften, geeignet für luftgekühlten Stahl und Gussstahl, z. B. ICD5, 7CrSiMnMoV usw. Er kann für Formen zur Herstellung von Karosserieblechabdeckungen und großen Stanzformen für das Ziehen und Reparieren von Streckteilen sowie für die Hartoberflächenbearbeitung verwendet werden.
Darüber hinaus gibt es bei der Verwendung einige Dinge zu beachten:
1. Vor dem Einbau an einem feuchten Ort sollte die Elektrode 30-50 Minuten lang bei 150-200°C getrocknet werden.
2. Im Allgemeinen ist eine Vorwärmung auf über 200°C, Luftkühlung nach dem Schweißen und, wenn möglich, Spannungsarmglühen empfehlenswert.
3. Wenn mehrlagiges Auftragschweißen erforderlich ist, verwenden Sie CMC-E30N als Grundierung, um einen besseren Schweißeffekt zu erzielen.
Härte HRC 48-52
Hauptbestandteile Cr Si Mn C
Anwendbarer Strombereich:
Durchmesser und Länge (mm): 3,2 x 350 mm bzw. 4,0 x 350 mm
Der 45-Gauge-Stahl aus unserer Fabrik wird zur Herstellung der Formbasis verwendet.die Form.
Veröffentlichungsdatum: 29. November 2021